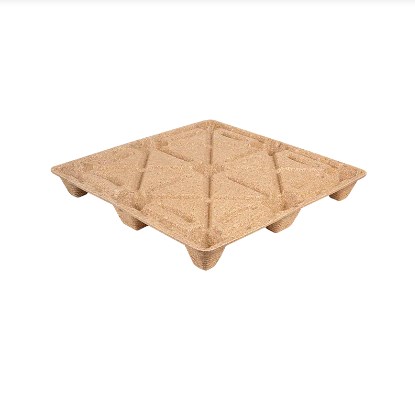
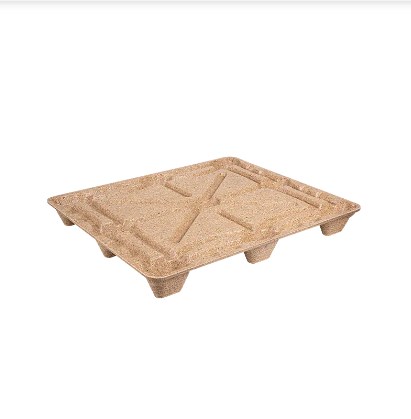
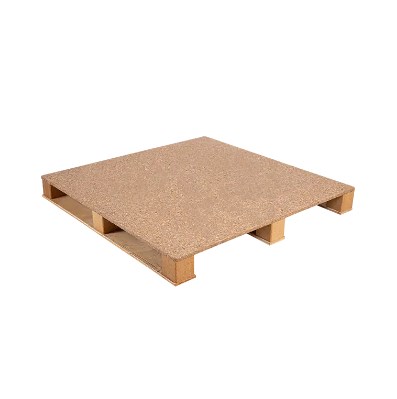
Öntött fa raklapok, más néven préselt fa raklapok, préselt fa raklapok vagy préselt fa raklapok , úgy állítják elő, hogy az előkészített farészecskéket vagy -szálakat kötőanyaggal kombinálják, és a keveréket egy fűtött formában nyomás alatt alakítják ki.
A hagyományos szögezett fa raklapoktól eltérően a raklapfedélzet, a tartóbordák, a lábak és a villabemenet geometriája egyetlen integrált szerkezetként alakítható ki. Ez a gyártási megközelítés lehetővé teszi a laza alkatrészek csökkentését, a raklapok geometriájának szabályozását, egymásba ágyazható minták létrehozását, valamint fűrészpor, faforgács, újrahasznosított farost és egyéb megfelelő fafeldolgozási maradékok felhasználását.
A raklapvásárlók és -gyártók számára azonban az öntött fa raklapok sikeres formázása sokkal többen múlik, mint pusztán a présnyomás növelése. A nyersanyag nedvességtartalma, a szemcsék eloszlása, a kötőanyag kémiája, a forma hőmérséklete, a töltet tömege, a forma geometriája, a kikeményedési idő és a hűtés mind kölcsönhatásban vannak.
Ez az útmutató elmagyarázza azokat a főbb mérnöki megfontolásokat, amelyek a logisztikai és export alkalmazásokhoz használt öntött fa raklapok tervezésével és gyártásával kadbolatosak.

1. Öntött fa raklap gyártási folyamata és kritikus alakítási paraméterei
Egy tipikus öntött raklapsor egy szabályozott sorrendet követ:
Nyersanyag-előkészítés → Zúzás és szitálás → Szárítás és nedvességkezelés → Ragasztóanyag-keverés → Töltetmérés → Formafeltöltés → Melegsajtolás → Kikeményítés → Bontás → Hűtés → Ellenőrzés
Nyersanyag előkészítés
A faforgácsot, fűrészport, forgácsot és újrahasznosított fát általában megfelelően egyenletes részecskeeloszlásra kell feldolgozni formázás előtt.
A túl nagy darabok megakadályozhatják az üregek egyenletes kitöltését, míg a finomszemcsék túlzott aránya növelheti a kötőanyag-igényt és csökkentheti az áteresztőképességet a melegpréselés során.
A nedvességszabályozás különösen fontos. A közzétett faformázott eljárások általában körülbelül 10% alatti nedvességtartalmú anyagot használnak, bár egyes kötőanyag-rendszerek és gyártási útvonalak különböző szinteken működnek. Az optimális értéket ezért inkább próbákkal kell megállapítani, nem pedig egy másik gyártósorról lemásolni.
Tipikus fejlesztői Windows
A következő értékeket úgy kell kezelni a folyamatfejlesztés kiindulópontjai, nem pedig az univerzális specifikációk .
| Nyersanyag állapota | Indító nedvességtartomány | Penész hőmérséklet | Hatékony formáló nyomás | Tipikus fejlesztési ciklus |
| Finom fűrészpor / farost | 5-10% | 150-200°C | 2-5 MPa | 2-6 perc |
| Vegyes újrahasznosított farészecskék | 6-10% | 160-210 °C | 2,5-5 MPa | 3-8 perc |
| Durvább pelyhek / szálak | Kötőanyag-függő | 150-220°C | 2-5 MPa | 3-10 perc |
A hagyományos faformázási folyamatok körüli formázási hőmérsékletről számolnak be 150-220°C , nyomás kb 20-80 kg/cm² és a formázási idő másodpercektől néhány percig terjed. Más fröccsöntött faszálas rendszereket nagyjából használják 300-700 psi kb. préselési ciklusokkal 2-10 perc vastagságtól, sűrűségtől, nedvességtartalomtól és kötőanyag-kémiától függően.
A fontos pont az a fafajták önmagukban nem határozhatják meg a présbeállításokat . A részecskeméret, a térfogatsűrűség, a kötőanyag, a raklap vastagsága, a bordamélység, a forma kialakítása és a töltéseloszlás gyakran egyformán fontosak.
Ajánlott termelésfigyelés
Egy új vonal esetében a hasznos minőségellenőrzési pontok a következők:
- Nyersanyag nedvesség: minden bejövő tételnél és legalább óránként a gyártás során
- Kötőanyag adagolása: minden egyes készítmény tételt
- Töltő súlya: első darabok és időszakos ellenőrzések minden műszakban
- Forma hőmérséklet: folyamatosan rögzítik
- Nyomónyomás és tartózkodási idő: minden olyan ciklushoz rögzítve, ahol elérhető a PLC adatnaplózás
- Kritikus méretek: első cikk, valamint ütemezett folyamat közbeni mintavétel
- Raklap súlya: időszakos SPC mintavétel a töltésingadozás azonosítására
- Romboló terhelési vizsgálatok: a jóváhagyott gyártásellenőrzési terv szerint
A folyamatoptimalizálásnak a tényleges méreteket, sűrűséget, nedvességet és terhelési vizsgálati eredményeket kell használnia az elfogadható gyártási időszak meghatározásához.
2. Öntőforma tervezése és szerszámozása egymásba ágyazott formázott fa raklapokhoz
A forma sokkal többet határoz meg, mint a raklap megjelenése. Ez irányítja anyagáramlás, szerkezeti merevség, egymásba ágyazási hatékonyság, villák hozzáférhetősége, helyi sűrűség és bontási megbízhatóság .
A fontos tervezési elemek a következők:
Huzatszögek
A függőleges falak és a mély raklaplábak elegendő huzatot igényelnek ahhoz, hogy tisztán kiszabaduljanak a formából. Körülbelül elkezdődhet az előzetes tervezés 1-3 fok , további huzattal a mélyebb fészkelő elemek vagy a tapadásra hajlamos felületek esetén.
Bordák és megerősítés
Ahelyett, hogy egyszerűen vastagabbá tennénk az egész raklapot, a megerősítést a következők köré kell koncentrálni:
- villa-bejárati zónák;
- raklap lábak;
- fedélzeti átmenetek;
- nagy hajlítási nyomatékú régiók;
- teherátviteli útvonalak a fedélzet és a támaszok között.
A sima átmenetek és a nagy belső sugarak segítenek csökkenteni a feszültségkoncentrációt és javítják az anyagáramlást.
Beágyazó geometria
A beágyazható raklapok esetében a mérnököknek ellenőrizniük kell:
felső fedélzeti hézag láb kúp beágyazási mélység elválasztás hézag egymásra rakott raklap magasság
A túl szorosan egymásba ágyazott raklapot nehéz lehet elkülöníteni a tárolás után, míg a túlzott mértékű ürítés pazarolja a szállítási mennyiséget.
Szellőztetés és anyagáramlás
A mély üregek felfoghatják a gőzt, vagy megakadályozhatják, hogy az anyag elérje a sarkokat. A penészszellőztetést, a takarmányelosztást és a helyi töltet elhelyezését ezért a gyártási szerszámok véglegesítése előtt értékelni kell.
A hasznos műszaki fájlok általában a következők:
- LÉPÉS
- IGES
- Parasolid
- DXF 2D profilokhoz és ellenőrzési rajzokhoz
A teljes gyártási forma gyártása előtt a gyártók használhatják 3D-nyomtatott geometriai modellek, megmunkált prototípus lapkák vagy alumínium fejlesztőeszközök a raklapméretek, a villaközök, a beágyazás és a csomagok illeszkedésének ellenőrzésére.
Az alapvető formatervezési áttekintésnek a következőket kell feltennie:
- Kioldható a raklap a bordák vagy a lábak sérülése nélkül?
- A töltés minden mély üreget elér?
- A kritikus területek elég vastagok, felesleges anyagok nélkül?
- Kicserélhetők-e a kopott területek betétekkel?
- Kiegyensúlyozottak a fűtési zónák?
- A szellőzőnyílások és a penészfelületek könnyen tisztíthatók?
- Mérhetők-e a kritikus méretek megismételhető mérőeszközökkel?
3. Faalapanyagok, ragasztók és az Egyesült Államok megfelelőségi szempontjai
A nyersanyagköltség a fröccsöntött raklapgyártás egyik vonzereje, mert megfelelő eljárások alkalmazhatók fűrészpor, faforgács, visszanyert farészecskék és egyéb tiszta fafeldolgozási maradványok .
Az újrahasznosított alapanyagot azonban ellenőrizni kell.
A fémdarabok, műanyagok, festékek, túlzott kéreg, talaj vagy vegyileg szennyezett hulladék megzavarhatja a penészedést, és megfelelőségi vagy minőségi problémákat okozhat.
Kötőanyag kiválasztása
A mesterséges faipari alkalmazásokban szokásos kötőanyag-családok közé tartoznak a fenolos rendszerek és az izocianát alapú kötőanyagok, például az MDI.
| Binder mérlegelése | Fenol típusú kötőanyag | MDI-típusú kötőanyag |
| Nedvességállóság | Jó | Nagyon jó |
| Szerkezeti kötés | Jó | Magas |
| Gyógyítási feltételek | Hőfüggő | Magasly formulation dependent |
| Formaldehid hozzájárulása | Értékelni kell | Magából az izocianátból nincs hozzáadott formaldehid |
| Feldolgozási érzékenység | Mérsékelt | Gondos nedvesség- és kezelési ellenőrzést igényel |
| Költség | Gyakran versenyképes | Gyakran magasabb |
A megfelelő összetételnek egyensúlyban kell lennie a mechanikai szilárdság, a nedvességállóság, a feldolgozási idő, a kibocsátási követelmények, az újrahasznosíthatóság és a költségek között.
TSCA VI. cím és CARB
Gyakori hiba, ha azt állítják, hogy minden öntött fa raklap automatikusan alá van szabályozva TSCA cím VI .
Az EPA kifejezetten szabályozza a kompozit fatermék-kategóriákat, beleértve keményfa rétegelt lemez, közepes sűrűségű farostlemez és forgácslap , valamint az adott szabályozott termékeket tartalmazó késztermékekkel együtt. Ezért a fröccsöntött raklapgyártónak meg kell határoznia, hogy adott anyagszerkezete megfelel-e a szabályozási meghatározásoknak, ahelyett, hogy automatikusan azt állítaná, hogy minden formázott raklapnak meg kell felelnie a TSCA VI. címe szerinti tanúsítványnak.
Az egyesült államokbeli projektek esetében a beszerzési és megfelelőségi csapatoknak felül kell vizsgálniuk:
- nyersanyag osztályozás;
- kötőanyag-kémia;
- szállítói SDS és műszaki dokumentáció;
- alkalmazandó formaldehid követelmények;
- újrahasznosított tartalom dokumentáció;
- FSC vagy SFI beszerzési követelmények, ha a vevő előírja.
ISPM 15 és feldolgozott fa
Az ISPM 15 elsősorban a növény-egészségügyi kockázatokkal foglalkozik nyers fa csomagolóanyag használják a nemzetközi kereskedelemben.
Az IPPC szabvány kizárja az olyan fából készült fa csomagolást, amelyet úgy dolgoztak fel, hogy azt hatékonyan mentesítse a kártevők kockázatától, tipikus példaként a rétegelt lemezt.
Ez a feldolgozott fa alapelv fontos előnyt jelenthet a megfelelően gyártott öntött vagy préselt raklapoknál. Az exportőröknek azonban meg kell erősíteniük az adott raklap besorolását és a rendeltetési ország követelményeit, ahelyett, hogy kizárólag a marketingnyilatkozatra hagyatkoznának.
4. Vágás, mérettűrések és raklapok teljesítményének tesztelése
Az öntőforma lebontása és lehűtése után a raklapok élvágást, gyors eltávolítást, fúrást, azonosító jelölést, csiszolást vagy egyéb befejező műveleteket igényelhetnek.
Ismételt gyártás esetén a CNC vágás következetes:
- raklap hossza és szélessége;
- villanyílások;
- sarokgeometria;
- helymeghatározási jellemzők;
- egyedi kivágások.
Ahelyett, hogy szükségtelenül szűk megmunkálási tűréseket alkalmazna a teljes raklapra, a rajznak azonosítania kell a működés szempontjából kritikus méretek .
Például egy fejlesztési rajz megközelítőleg célozhat ±1-2 mm a kiválasztott ellenőrzött méreteknél és ±2-3 mm a nagyobb méreteknél , de a tényleges tűréseket penészképességi tanulmányokkal és gyártási adatokkal kell megerősíteni.
Raklap teljesítményének ellenőrzése
A fontos tesztek a következők lehetnek:
- statikus tömörítés;
- fedélzet hajlítás;
- dinamikus kezelés;
- targonca kezelése;
- ütés- vagy leejtésállóság;
- halmozási stabilitás;
- állványszimuláció, ahol a raklapot állványos használatra szánják;
- nedvességkondicionáló tesztek.
A jelenlegi ISO 8611-1:2025 meghatározza az új lapos raklapok értékelési módszereit, beleértve a névleges terhelés vizsgálatát, a maximális üzemi terhelés vizsgálatát és a tartósság összehasonlítását. ISO 8611-2:2025 a teljesítmény követelményeivel és a teszt kiválasztásával foglalkozik.
Az egyesült államokbeli alkalmazásokhoz ASTM D1185-98a (2025) statikus kompressziós, hajlítási és dinamikus vizsgálati módszereket biztosít olyan anyagokból készült raklapokhoz, mint a tömörfa és a fa kompozitok. Az ASTM helyszíni tesztelést is javasol a teljesítmény ellenőrzésére a tervezett terjesztési környezetben.
Közöst használó vásárlóknak 48 × 40 amerikai raklap alapterületen , a kompatibilitást az ügyfél targoncáihoz, raklapemelőihez, szállítószalagjaihoz, állványaihoz, feszített csomagolórendszereihez és raktárautomatizálásához is ellenőrizni kell.
5. Az öntött raklapgyártás méretezése: költség, áteresztőképesség és hibaelhárítás
Egy sikeres prototípus nem termel automatikusan gazdaságos gyártósort.
Amikor a kísérleti gyártásról több műszakra léptet, a gyártóknak követniük kell:
ciklusidő, üzemidő, forma rendelkezésre állása, váltási idő, szárító kapacitása, ragasztókeverési kapacitás, munkaerő, selejt arány és hűtési idő.
Egy egyszerű egységköltség modell a következőképpen írható fel:
Egységköltség = Faalapanyag Kötőanyag Energia Munka Karbantartás Hulladék Forma Amortizáció Berendezés értékcsökkenés
Forma befektetéshez:
Formák költsége raklaponként = Összes szerszámberuházás ÷ Várható élettartam-termelés
A gyártási modellnek ezért a következőket kell tartalmaznia:
| Költség / Production Variable | Bemenet |
| Nyomja meg a ciklusidőt | perc/ciklus |
| Üregek formánként | pcs |
| Üzemidő | óra/nap |
| OEE | % |
| Munkanapok | nap/év |
| Éves termelés | raklap/év |
| Fa fogyasztás | kg/raklap |
| Kötőanyag fogyasztás | kg/raklap |
| Villamos energia / hőenergia | raklaponként |
| Selejt arány | % |
| Penészberuházás | USD |
| Várható penészélettartam | ciklusok |
Ez lehetővé teszi a vásárlók számára, hogy összehasonlítsák egy présgép gazdaságosságát több formával, több présgéppel vagy magasabb szintű automatizálással.
Gyakori formázási hibák
| Hiba | Lehetséges ok | Első ellenőrzés | Javító intézkedés |
| Hiányos kitöltés | Elégtelen töltés vagy rossz elosztás | Töltési súly | Kiegyenlítési töltés elhelyezése |
| Felületi üregek | Nedvesség vagy kötőanyag inkonzisztenciája | Nedvesség és keverés | Megfelelő szárítás és keverés |
| Elvetemült | Egyenetlen fűtés vagy hűtés | Penész hőmérséklet térkép | A fűtés és a hűtés egyensúlya |
| Gyenge bordák | Rossz anyagáramlás | Bordaüreg kitöltése | Módosítsa az eloszlást vagy az öntőforma geometriáját |
| Delamináció | Hiányos gyógyulás | Ciklus és kötőanyag | Állítsa be a gyógyulási feltételeket |
| Felesleges vaku | Túltöltés vagy penészkopás | Felületek lezárása | Csökkentse a díjat vagy javítsa a formát |
A trendadatokat lehetőség szerint fel kell használni. A raklap tömegének fokozatos növekedése, a felvillanás, a hőmérséklet-ingadozás vagy a méretsodródás felfedheti a folyamat problémáját, még mielőtt nagyobb meghibásodások következnének be.
Egyedi öntött fa raklap fejlesztése a Ronsun segítségével
A leghatékonyabb öntött raklaptervezés a tényleges logisztikai alkalmazással kezdődik.
Amikor új raklapprojektről beszélünk Ronsun Import & Export Co., Ltd. , hasznos információk a következők:
- szükséges raklaphossz, szélesség és magasság;
- statikus és dinamikus terhelési követelmények;
- targonca és raklapemelő beléptetés;
- padló, rakás vagy állvány tárolási körülményei;
- fészkelő követelmények;
- export célállomások;
- éves beszerzési mennyiség;
- környezetvédelmi vagy újrahasznosított tartalomra vonatkozó követelmények;
- a szükséges vizsgálati vagy megfelelőségi dokumentációt.
A Ronsun a vevőkkel együttműködve értékelheti a raklapspecifikációkat, az öntött raklapszerkezeteket, az anyaglehetőségeket, a mintakövetelményeket és az egyedi projektigényeket.
Egyedi fröccsöntött fa raklap beszerzéssel vagy műszaki értékeléssel kapcsolatban érdeklődjön Ronsun Import & Export Co., Ltd. keresztül ronsun-ecopallet.com a raklaprajzzal, a célterheléssel, az alkalmazással és a várható beszerzési mennyiséggel.
GYIK
Milyen nyomást, hőmérsékletet és ciklusidőt használnak általában a fröccsöntött fa raklapokhoz?
A publikált faformázott eljárások széles skálát fednek le, de hozzávetőlegesen 150-220°C, 2–5 MPa, and several minutes per cycle kezdeti fejlesztési referenciaként használható. A végső paramétereket az adott alapanyaghoz, kötőanyaghoz, vastagsághoz és formához kell érvényesíteni.
Hogyan kell kialakítani egy fészkelhető, öntött fa raklap formát?
A formának figyelembe kell vennie a huzatszöget, a kúpos lábakat, a beágyazási hézagot, a merevítő bordákat, a villabemenet geometriáját, az anyagáramlást, a légtelenítést, a fűtés egyenletességét és a formázást.
Melyik ragasztó a legjobb az Egyesült Államokban öntött raklapokhoz?
Nincs egyetlen legjobb kötőanyag. Az MDI-alapú rendszerek erős nedvességálló kötést biztosítanak, míg a fenolos rendszerek jól beváltak a tartós, mesterséges fához. A kiválasztásnál figyelembe kell venni a teljesítményt, a folyamat körülményeit, a kibocsátásokat, a költségeket és a szabályozási alkalmazhatóságot.
Milyen szabványokat alkalmaznak az öntött raklap teherbírásának tesztelésére?
A gyakori hivatkozások közé tartozik ISO 8611-1:2025, ISO 8611-2:2025 és ASTM D1185-98a (2025) . A megfelelő vizsgálati sorrend a tervezett kezelési és tárolási környezettől függ.
Hogyan számítják ki az öntött raklap ROI-ját?
Először becsülje meg az éves kibocsátást, majd számítsa ki az alapanyagot, a kötőanyagot, a munkaerőt, az energiát, a karbantartást, a selejteket, a berendezések amortizációját és a raklaponkénti formaamortizációt. Hasonlítsa össze a kapott egységköltséget az aktuális raklapvásárlási és logisztikai költségekkel.
Melyek a leggyakoribb fröccsöntött raklaphibák?
A tipikus problémák közé tartozik az üregek hiányos kitöltése, felületi üregek, túlzott felvillanás, gyenge bordák, rétegvesztés, ragadás és vetemedés. A hibaelhárítást a töltés tömegével, a nedvességtartalommal, a kötőanyag adagolásával, a forma hőmérsékletével, a nyomástörténettel és a hűtési feltételekkel kell kezdeni.