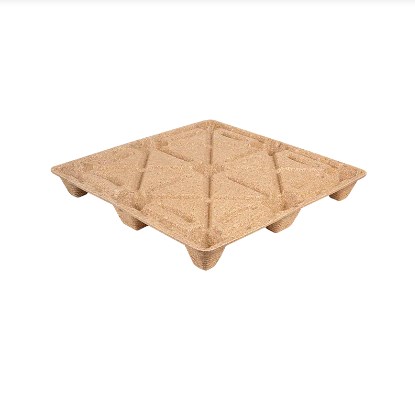
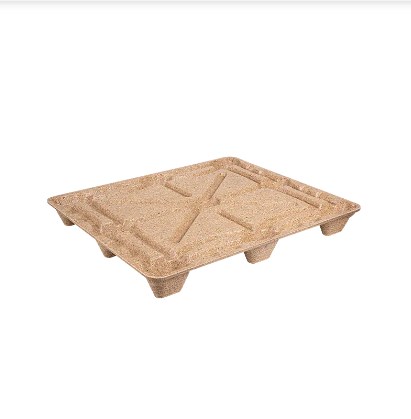
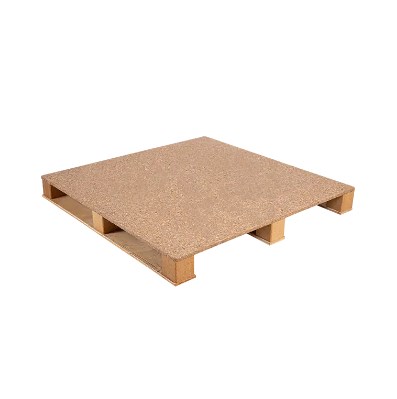
A raklap súlyának csökkentése csökkentheti az anyagfelhasználást, leegyszerűsíti a kezelést és csökkenti a minden szállítmánynál elszállított csomagolóanyag mennyiségét. A fröccsöntött fa raklapok esetében azonban a könnyű súlyozás nem csupán kevesebb rost felhasználását jelenti. Távolítsa el az anyagot nem a megfelelő helyről, és ennek eredménye lehet a fedélzet túlzott elhajlása, gyenge lábak, sérült villabemeneti területek vagy csökkent halmozási teljesítmény.
A mérnöki kihívás tehát pontosabb: a gyártóknak meg kell szüntetniük a felesleges tömeget, miközben meg kell őrizni a nagy igénybevételnek kitett területeken szükséges anyag- és szerkezeti alátámasztást. A formageometria, a sűrűségeloszlás, a farészecskék előkészítése, a kötőanyag adagolása, a töltet tömege és a melegpréselési paraméterek mind hozzájárulnak a végső szilárdság-tömeg egyensúlyhoz.
Alapelv: A cél nem a lehető legkönnyebb raklap gyártása. Ennek célja a legkönnyebb raklap gyártása, amely következetesen megfelel a tervezett logisztikai alkalmazás teljesítménykövetelményeinek.
A raklap súlya mérnöki cél, nem csak anyagtakarékossági cél
Minden egy raklapra felvitt kilogramm következményekkel jár. A nagyobb tömeg általában több farostot és kötőanyagot, több anyagköltséget és több csomagolási tömeget jelent az ellátási láncon keresztül. A teherautó vagy konténer hasznos teherbírását megközelítő szállítmányoknál a raklap tárasúlya is csökkentheti a szállítható eladható rakomány mennyiségét.
Az ellenkező véglet más problémát szül. Az agresszíven megkönnyebbült raklap még mindig elfogadhatónak tűnhet, miközben terhelés alatt túlzott hajlítást, helyi gyengeséget a láb körül vagy elégtelen ellenállást mutat a targonca ismételt kezelésével szemben.
Ezért a fröccsöntött raklapok fejlesztése egyre nagyobb hangsúlyt kap erő/súly hatékonyság nem pedig egyedül a súly. A gyártók meghatározzák az alkalmazáshoz szükséges szerkezeti teljesítményt, majd visszafelé dolgoznak az anyagfelhasználás optimalizálása érdekében.
Túl nehéz Magasabb anyagfelhasználás Nagyobb szállítási tömeg Potenciálisan szükségtelen sűrűség
OPTIMALIZÁLÁS
Túl könnyű Magasabb elhajlási kockázat Gyenge helyi struktúrák Csökkentett kezelési tartósság
A helyes kialakítás attól is függ, hogy a raklap hogyan lesz alátámasztva. A teljesen a padlón nyugvó raklap különböző igénybevételeket szenved, mint a raktári állványok gerendáira támasztott vagy ismételt targoncák által kezelt raklap. Emiatt a súlycsökkentést mindig a meghatározott rakodási és kezelési feltételek alapján kell értékelni.
A formageometria meghatározza, hogy hol van ténylegesen szükség az anyagra
A fröccsöntött fa raklapgyártás egyik fontos jellemzője, hogy a raklap integrált térbeli szerkezetként alakítható ki. Ahelyett, hogy csak az egységes táblákra és tömbökre hagyatkozna, a mérnökök közvetlenül a formában készíthetnek bordákat, lábakat, ívelt átmeneteket és megerősített villa-bemeneti zónákat.
Ez lehetővé teszi több anyag elhelyezését ott, ahol nagy a szerkezeti igény, és csökkenti a felesleges anyagokat ott, ahol kisebb a feszültség.
| Raklap terület | Elsődleges mechanikai igény | Tipikus súlyszabályozási stratégia |
| Deck center | Hajlító és elosztott rakományterhelés | Használjon bordákat vagy kontúrokat a merevség növelésére anélkül, hogy egyenletesen növelné a vastagságot |
| Lábak | Tömörítés, halmozás és helyi hatás | Tartson fenn elegendő helyi anyagot és sűrűséget |
| Villa-bejárati területek | Ismételt kezelés és ütközés | Erősítse meg az érintkezési zónák körüli geometriát |
| Sarkok | Behatások és helyi stressz kezelése | Fenntartja az ellenőrzött vastagságot és a sima átmeneteket |
| Alacsony feszültségű felületek | Korlátozott strukturális kereslet | Távolítsa el a felesleges köteteket, ahol a tesztelés megerősíti, hogy biztonságos |
A bordák merevséget adhatnak a teljes fedélzeti vastagság hozzáadása nélkül
A teljes raklapfedélzet vastagságának növelése egyszerű módja az anyag hozzáadásának, de ritkán ez a leghatékonyabb módja a merevség növelésének. A megfelelően elhelyezett bordák növelhetik a szerkezet metszetmélységét és javíthatják a hajlítással szembeni ellenállást, miközben az anyagot a fontos terhelési utak mentén koncentrálják.
Ugyanezt az elvet széles körben alkalmazzák a fröccsöntött ipari alkatrészeknél is: a geometria elvégzi a szerkezeti munka egy részét, így az anyagnak nem kell mindent egyedül a tömegen keresztül elvégeznie.
A lábak és az átmeneti zónák nem könnyíthetők válogatás nélkül
A raklap lábai koncentrált terheket hordoznak, és ezeket a terheket a fedélzetre helyezik át. A lábakat, bordákat és a fő fedélzetet összekötő területek ezért nagy helyi igénybevételnek lehetnek kitéve.
Ha a könnyű súlyozás hirtelen vastagságváltozásokat vagy elégtelen anyagot okoz ezen átmenetek körül, akkor a raklapon akkor is gyenge zónák alakulhatnak ki, ha átlagos sűrűsége elfogadható marad. A lekerekített átmenetek, a megfelelő sugarak és a szabályozott helyi megerősítés segíthet a feszültség hatékonyabb elosztásában.
Tervezési lecke: 500 gramm eltávolítása alacsony igénybevételű fedélzeti területről nagyon csekély hatással lehet a teljesítményre. Ugyanennyi mennyiség eltávolítása kritikus láb- vagy bordaátmenetből sokkal nagyobb szerkezeti következményekkel járhat.
A sűrűségszabályozás ugyanolyan fontos, mint a raklapgeometria
A raklap súlya szorosan összefügg az öntött térfogattal és az anyagsűrűséggel. Még akkor is, ha két raklap ugyanabból a formából származik, a töltet tömegének, a nedvességnek, a részecskék csomagolásának vagy a préselési viselkedésének változása eltérő kész súlyokat eredményezhet.
A nagyobb sűrűség gyakran javítja a részecskék érintkezését és növelheti a szerkezeti merevséget, de a sűrűség maximalizálása nem automatikusan kívánatos. A túlzott sűrűség növeli a nyersanyag-felhasználást és a raklap tömegét, és kevés plusz értéket jelenthet, ha már elérte a kívánt teljesítményt.
A tartomány másik végén az elégtelen sűrűség túlzott porozitást, rossz helyi kötést, nagyobb elhajlást és csökkent ütésállóságot eredményezhet.
Súlyoptimalizálási elv Célozza meg a legalacsonyabb stabil sűrűséget, amely ismételten kielégíti a raklap szükséges szerkezeti teljesítményét.
Az átlagos sűrűség nem árulja el a teljes történetet
Két raklapnak lehet pontosan ugyanolyan kész tömege, de eltérően teljesítenek, mert az anyaguk eltérően oszlik el.
Vegyünk két egyenlő tömegű raklapot. Az elsőben elegendő anyag koncentrálódik a lábak, bordák és egyéb teherhordó szerkezetek köré. A második esetben a felesleges anyag az alacsony igénybevételnek kitett területeken marad, miközben a lábak viszonylag alul vannak feltöltve. A mérlegek ugyanazt a számot mutatják, de szerkezeti hatékonyságuk eltérő.
Emiatt a gyártóknak mindkettőt ellenőrizniük kell teljes sűrűség és helyi sűrűségeloszlás . A folyamatos öntőforma töltés, a részecskeáramlás és a préselés elengedhetetlen az egyensúly eléréséhez.
A részecskeméret befolyásolja az anyag hatékony felhasználását
Az öntött raklapokhoz használt újrahasznosított famaradványok különböző méretű és alakú részecskéket tartalmazhatnak. Ez az eloszlás befolyásolja, hogy az anyag milyen könnyen tölti ki a formát, milyen sűrűn tömörülnek össze a részecskék, és mennyi kötőanyagra van szükség a stabil szerkezet létrehozásához.
A túlméretezett részecskék megnehezíthetik a vékony részek kitöltését
Előfordulhat, hogy a nagy részecskék nem oszlanak el könnyen a keskeny bordákba, sarkokba vagy mélyen öntött elemekbe. A rossz töltés üregeket vagy kis sűrűségű területeket képezhet, ami arra készteti a gyártókat, hogy ezt a teljes töltet tömegének növelésével kompenzálják. Ez növeli a tömeget anélkül, hogy szükségszerűen megoldaná a valódi problémát.
A túlzott bírságok növelhetik a kötőanyag-keresletet
A nagyon finom részecskék tömegükhöz képest nagy felülettel rendelkeznek. Ha a finomszemcsék aránya jelentősen megnő, a ragasztóigény és a feldolgozási viselkedés megváltozhat. Az egyetlen részecskeeloszlásra tervezett készítmény ezért kevésbé hatékony lehet, ha a nyersanyag sokkal finomabb anyag felé tolódik el.
| Nyersanyag állapota | Lehetséges gyártási hatás | Lehetséges súlykövetkezmény |
| Túl sok túlméretezett részecske | A részletezett területek rossz kitöltése | Kompenzációra felár fizethető |
| Túlzott bírságok | Nagyobb felület és eltérő kötőanyagigény | A gyanta vagy a sűrűség potenciális növekedése |
| Erősen változó részecskekeverék | Térfogatsűrűség változtatása tételek között | A kész raklap súlya kevésbé stabil lesz |
| Szabályozott részecskeeloszlás | Kiszámíthatóbb töltés és tömörítés | Stabilabb töltés és kész tömeg |
Ezért nem az a cél, hogy minden öntött raklaphoz egyetlen univerzális részecskeméretet azonosítsunk. A gyártók olyan szemcseméret-eloszlást alakítanak ki, amely megfelel az adott formageometriának, a kötőanyag-rendszernek, a préselési feltételeknek és a szükséges raklapteljesítménynek.
A kötőanyag-optimalizálás csökkentheti a tömeget – de a túl kevés hamis megtakarítást eredményez
A ragasztó is hozzájárul a raklap teljes tömegéhez és költségéhez. A kötőanyag adagjának csökkentése könnyű súlyozási stratégiának tűnhet, de a kötőanyag-tartalom és a teljesítmény közötti kapcsolat nem lineáris.
Ha a kötőanyag szintje a jóváhagyott feldolgozási tartomány alá esik, a gyártók csökkent belső kötést, nagyobb nedvességérzékenységet, gyengébb ütési teljesítményt vagy megnövekedett selejt arányt tapasztalhatnak. Bármilyen kis anyagmegtakarítás gyorsan eltűnhet, ha több raklap meghiúsítja az ellenőrzést vagy rosszul teljesít.
A jobb elosztás értékesebb lehet, mint a ragasztóbb
Gyakori folyamat kihívást jelent az egyenetlen kötőanyag-eloszlás. A szálkeverék egyes részei gyantában gazdagodhatnak, míg mások nem kapnak elegendő ragasztót. A kötőanyag összdózisának növelése részben elfedheti a problémát, de nem oldja meg a mögöttes egységesség hiányát.
Az egyenletesebb szálnedvesség, a szabályozott részecskeeloszlás, a stabil ragasztóviszkozitás és a hatékony keverés lehetővé teszi a gyártók számára, hogy megbízható kötést érjenek el anélkül, hogy biztonsági tartalékként túlzott mennyiségű gyantát használnának.
Az anyaghatékonyság nemcsak az előírások csökkentéséből fakad. A folyamat konzisztenciájának javítása csökkentheti a felesleges szál és kötőanyag szükségességét, amelyet korábban a termelési eltérések kompenzálására adtak hozzá.
A töltési súlyszabályozás megakadályozza a túlsúlyos és a gyenge raklapokat
A melegsajtolás előtt kimért mennyiségű előkészített rost és kötőanyag kerül a formába. Ezt általában díjnak nevezik. A töltet konzisztenciája közvetlenül befolyásolja a kész raklap súlyát.
A túlzott töltés túlsúlyos raklapot eredményezhet, megnövelheti az anyagfelhasználást, és hozzájárulhat a penészesedési területek körüli felvillanáshoz. Az elégtelen töltés hiányos töltést, vékony bordákat, gyenge lábakat vagy alacsony sűrűségű zónákat okozhat.
Alapanyag készítés → Kötőanyag keverés → Mért töltés → Meleg préselés → Kész raklap súlya
A tömegalapú adagolás különösen hasznos, ha újrahasznosított szálról van szó, mivel a térfogatsűrűség az anyagtételek között változhat. Az a garattérfogat, amely tegnap egy adott tömeget tartalmazott, ma más tömeget tartalmazhat, ha a részecskeméret, a nedvesség vagy a tömörítés megváltozik.
A kész raklap súlya egyben gyártási jel is
A gyártók a kész súlyt többre is használhatják, mint egy termékleírást. Korai folyamatvezérlő indikátorként működhet.
Ha az ugyanabból a formából származó raklapok fokozatosan nehezebbé válnak, ennek oka lehet a töltet tömegének növekedése, a nedvesség változása, az alapanyagok eltérő térfogatsűrűsége vagy a nagyobb kötőanyag hozzáadása. Ha a súlyingadozás hirtelen megnövekszik, az azt jelezheti, hogy a felfelé irányuló anyag-előkészítés kevésbé stabil.
| Súlytrend | Lehetséges vizsgálandó terület |
| Az átlagsúly fokozatosan növekszik | Töltési beállítások, nedvesség, kötőanyag adagolás vagy alapanyag sűrűség |
| Az átlagsúly fokozatosan csökken | Alultöltés, anyagáramlás változtatások vagy adagolás kalibrálása |
| Növekvő súlyváltozás | Az alapanyag konzisztenciája, nedvességingadozás vagy adagolási instabilitás |
| Helyes súly, de gyengébb teszteredmények | Sűrűségeloszlás, kötési vagy préselési feltételek a teljes tömeg helyett |
A melegsajtolás meghatározza, hogy kevesebb anyag képes-e még megbízhatóan teljesíteni
A könnyű kialakítás a stabil formázási folyamattól függ. Még egy jól megtervezett, gondosan előkészített anyagú raklap is veszíthet teljesítményéből, ha a nyomás, a hőmérséklet vagy a kikeményedési idő a jóváhagyott gyártási időszakon túl változik.
Nyomás
Szabályozza a konszolidációt, a részecskék érintkezését és a végső szerkezeti sűrűséget. Az elégtelen nyomás a gyengén konszolidált régiókat hagyhatja el.
Hőmérséklet
Befolyásolja a kötőanyag megkötését, a farost viselkedését és a nedvesség mozgását a formázási ciklus során.
Tartózkodási idő
Időt biztosít a konszolidációhoz és a ragasztó kikeményedéséhez. Ha nincs elég idő, a belső kötés hiányossá válhat.
Nedvesség
Kölcsönhatásba lép a hőátadással, a szálplasztikációval és a préselés során keletkező gőzökkel.
Ez az összefüggés megmagyarázza, hogy az anyagredukciónak általában a folyamat stabilizálását kell követnie, nem pedig megelőznie azt. Ha a gyártó csökkenti a töltet tömegét, mielőtt a nedvesség, a hőmérséklet és az adagolás ellenőrzése alatt állna, a természetes termelési ingadozások egyes raklapokat a szükséges teljesítményküszöb alá szoríthatnak.
Megbízhatóbb megközelítés egy stabil alapvonal létrehozása, a súly csökkentése ellenőrzött lépésekben, az eredményül kapott raklap tesztelése, és annak a pontnak a meghatározása, ahol a további anyagcsökkentés kezdi veszélyeztetni a merevséget, a tartósságot vagy a kezelési teljesítményt.
Hogyan ellenőrzik a gyártók, hogy a könnyebb raklap még mindig elég erős?
A könnyebb kialakítást nem szabad csak a megjelenés vagy a számított súlymegtakarítás alapján jóváhagyni. A teljesítményt a kész raklapon ellenőrizni kell a tervezett alkalmazásnak megfelelő rakodási feltételek mellett.
Az ISO 8611-1:2025 vizsgálati módszereket biztosít az új lapos raklapok értékelésére, és ezeket a módszereket a névleges terhelés vizsgálata, a maximális üzemi terhelés vizsgálata és a tartósság összehasonlítása köré csoportosítja. Az ISO 8611-2:2025 a névleges terhelések meghatározására és a tesztek kiválasztására vonatkozó teljesítménykövetelményekre vonatkozik a különböző kezelési környezetekhez.
A szabványok egy fontos mérnöki elvet is megerősítenek: a laboratóriumi terhelési vizsgálat nem szünteti meg egy adott raklapterv érvényesítésének értékét a tényleges működési környezetben.
Méretek Ellenőrizze a teljes méretet, a láb geometriáját, a villanyílásokat és a kritikus formázási jellemzőket.
Kész súly Győződjön meg arról, hogy a termelés a meghatározott gyártási tartományon belül marad.
Hajlítás és elhajlás Értékelje ki, hogyan viselkedik a raklap megfelelő támogatási és hasznos terhelési feltételek mellett.
Tömörítés Ellenőrizze a teherátvitelt a fedélzeteken, lábakon és rakodószerkezeteken keresztül.
Dinamikus kezelés Értékelje a targonca ismételt belépését, mozgását és a gyakorlati kezelési igénybevételeket.
Tartósság Határozza meg, hogy az ismételt kezelés megváltoztatja-e a raklap teljesítményét az idő múlásával.
Minden súlycsökkentési változtatáshoz tartozik egy teljesítményváltozó, amelyet újra kell ellenőrizni
| Optimalizálás Változás | Mit kell újra érvényesíteni? |
| Csökkentse a fedél vastagságát | Hajlítási merevség és elhajlás |
| Csökkentse a töltés teljes tömegét | Általános terhelési teljesítmény és formatöltés |
| Változtassa meg a borda geometriáját | Helyi feszültségek és fedélzeti merevség |
| Csökkentse a kötőanyag adagját | Belső tapadás és nedvességállóság |
| Csökkentse az átlagos sűrűséget | Ütés, tömörítés és kezelési tartósság |
| A részecskeeloszlás módosítása | Töltet konzisztenciája, szilárdsága és gyártási változatossága |
Ez az oka annak is, hogy a raklapterhelési besorolásokat nem szabad kontextus nélkül értelmezni. A statikus rakodás, a dinamikus kezelés és a támogatott vagy állványos állapotok nagyon eltérő követelményeket támasztanak ugyanazon a raklapon.
Az alacsonyabb raklapsúly csökkentheti a nyersanyagköltségeket
A szükséges szilárdság megőrzése után a raklap kisebb súlya a farost megtakarításon túlmenően előnyökkel is járhat.
Több rakomány is elérhető korlátozott súlyú szállítmányok esetén
Vegyünk egy szemléltető szállítmányt 1000 raklap felhasználásával. Ha a műszaki optimalizálás 2 kg-mal csökkenti az egyes raklapokat anélkül, hogy megváltoztatná a szükséges teljesítményt, a szállítmány 2000 kg-mal kevesebb raklap táratömeget szállít.
Ez nem eredményez automatikusan fuvarmegtakarítást. Ha a teherautó vagy konténer jóval a hasznos teherbírása előtt eléri a térfogati korlátot, az előny korlátozható. A súlykorlátozott szállítmányoknál azonban az alacsonyabb raklap táratömege több kapacitást hagyhat rendelkezésre a kereskedelmi rakomány számára.
Az alacsonyabb tömeg leegyszerűsítheti az üres raklapok kezelését
A súly a rakomány szállítása előtti és utáni mozgásokat is befolyásolja. A nagy logisztikai műveletek több ezer üres raklapot kezelhetnek a gyártósorok, raktárak és állomáshelyek között. A szükségtelen tömeg csökkentése javíthatja az anyagkezelés hatékonyságát, ha nagy raklaptérfogatokon ismételjük meg.
Az anyaghatékonyság erőforrás-hatékonyabb terméket támogat
Ha kevesebb szálat és kötőanyagot használnak ugyanarra a szükséges logisztikai funkcióra, az is javíthatja az anyaghatékonyságot. Ez az előny azonban csak akkor áll fenn, ha a könnyebb raklap megőrzi tervezett teljesítményét, és nem növeli a sérülést vagy az idő előtti cserét.
Szemléltető súlymegtakarító számítás
2 kg Súlycsökkentés raklaponként
1000 Raklapok szállítva
2000 kg Kevesebb csomagolóanyag mozgott
Ez a példa csak a raklap tárasúlyának hatását mutatja be. A tényleges fuvarmegtakarítás a hasznos teherkorlátoktól, a szállítmány mennyiségétől, a raklap méretétől és a szállítási konfigurációtól függ.
A cél nem a legkönnyebb raklap – ez a leghatékonyabb raklap
A súlyoptimalizálás a fröccsöntött raklapgyártás során végső soron a szerkezeti hatékonyságot növeli. A gyártók nem tudnak megbízható könnyítést elérni azzal, hogy egyszerűen eltávolítják a szálakat vagy csökkentik a kötőanyag adagját a teljes termékben.
Ehelyett a sikeres tervek összehangolják formageometria, bordák elhelyezése, helyi sűrűség, részecskeeloszlás, ragasztóanyag-szabályozás, töltet tömege és melegsajtolási feltételek . Az anyagot megőrzik a kritikus teherviselő területek körül, és csak ott redukálják, ahol a műszaki elemzések és vizsgálatok azt mutatják, hogy ez szükségtelen.
Az eredményt nem szabad csak a raklap súlya alapján megítélni. Egy valóban hatékony raklap a minimális gyakorlati anyagmennyiséget használja fel, miközben továbbra is biztosítja a logisztikai rendszer által megkövetelt méretstabilitást, terhelési teljesítményt és kezelési tartósságot.
Öntött fa raklapok súly- és terhelési követelményeinek értékelése?
A Ronsun Import & Export Co., Ltd. öntött fa raklapmegoldásokat szállít ipari logisztika, raktározás és nemzetközi szállítmányozás számára. A raklap specifikációi a méretek, a rakomány tömege, a kezelési módok, a tárolási feltételek és az alkalmazási követelmények alapján értékelhetők.
Gyakran Ismételt Kérdések
Egy könnyebb öntött fa raklapnak automatikusan kisebb a szilárdsága?
Nem. A raklap teljesítménye a szerkezeti geometriától, a helyi sűrűségtől, a száleloszlástól, a kötőanyag teljesítményétől és a gyártási körülményektől függ. Egy könnyebb raklap hatékony bordákkal és megfelelően megerősített teherhordó felületekkel másképp teljesíthet, mint egy nehezebb, kevésbé hatékony anyagfelhasználó szerkezet.
Mi határozza meg az öntött fa raklap súlyát?
A fontos tényezők közé tartozik a raklap méretei és geometriája, a fröccsöntött sűrűség, a szál töltet tömege, a nedvességtartalom, a kötőanyag adagolása és az anyag eloszlása a formában.
A gyártók egyszerűen csökkenthetik a farost mennyiségét, hogy könnyebbé tegyék a raklapot?
A szálak újratervezés és tesztelés nélküli csökkentése hiányos kitöltést, alacsony sűrűségű területeket, túlzott elhajlást vagy gyenge lábakat és bordákat eredményezhet. A súlycsökkentést ellenőrzött lépésekben kell végrehajtani, majd ezt követi a méret- és teljesítményellenőrzés.
Hogyan segítik a bordák az öntött raklap súlyának csökkentését?
A bordák növelik a szerkezeti mélységet és a merevséget a kiválasztott területeken, lehetővé téve a gyártók számára, hogy megerősítsék a fontos rakományutakat anélkül, hogy a teljes raklapfedélzet egyenletesen vastagabbá válna.
Miért lehet két azonos tömegű öntött fa raklap szilárdsága eltérő?
A teljes tömeg nem mutatja, hol található az anyag. A helyi sűrűségben, bordageometriában, kötőanyag-eloszlásban, szemcsék csomagolási és préselési körülményei közötti különbségek jelentősen eltérő szerkezeti teljesítményt eredményezhetnek ugyanazon kész tömeg mellett.
Hogyan hasonlítsák össze a vásárlók a raklap súlyát és a teherbírását?
A vásárlóknak figyelembe kell venniük a megadott terhelési állapotot, a raklap támasztási módját, az elhajlást, a kezelési környezetet és a tartósságot, ahelyett, hogy csak a raklap tömegét hasonlítsák össze egy fő terhelési adattal. A statikus, dinamikus és állványos körülmények nagyon eltérő igényeket támasztanak a raklappal szemben.